

DIN 2394 ST37.2 Heavy Duty transportørrullerør – Ø89 x 3 mm for gruvedrift og bulkhåndtering
DIN 2394 ST37.2 Heavy Duty transportørrullerør – Ø89 x 3 mm for gruvedrift og...

Når en bilingeniør mottar en tegning for en drivaksel, et støtdemperhus eller et hydraulisk sylinderløp, kommer den første materialavgjørelsen vanligvis ned til ett spørsmål: DOM eller sømløs? For det store flertallet av kjøretøyrørkomponenter er svaret DOM-rør. Overtrukne rør kombinerer de lave kostnadene ved sveiset startmateriale med styrken, overflatefinishen og dimensjonskonsistensen som roterende og trykksatte komponenter krever. Det er bilindustriens standard mekaniske rør, ikke en nisjespesialitet.
Årsaken er ikke en enkelt eiendom, men en kombinasjon av dem. Kaldtrekking øker flyte- og strekkstyrken, forbedrer sveisesømmen og etterlater en jevnere boring og ytre overflate enn sveiset ERW. Det gir tynnere vegger for samme belastning, færre maskineringsoperasjoner og mer forutsigbar sveiseatferd når braketter eller åk er festet til røret. Fordi DOM-slanger er fullt dekket av standarder som ASTM A513 Type 5 og EN 10305-2, kan OEM-er spesifisere det globalt uten kvalifikasjonshodepine som følger med proprietære materialer.
DOM står for trukket over dor . Til tross for hva akronymet noen ganger antyder, er det et kaldtrukket sveiset rør, ikke et sømløst produkt. Produksjonsruten forklarer de fleste av fordelene:
Kaldtrekketrinnet gjør to ting som betyr noe for bilingeniører. Det arbeidsherder stålet, øker flytegrensen uten ytterligere varmebehandling, og det foredler sveisesonen slik at sømmen ikke lenger oppfører seg som en svak linje. Fordi utgangsmaterialet er stripe, er DOM tilgjengelig over et bredt spekter av ytre diametre og veggtykkelser, noe som gir designere mer frihet enn de ofte er klar over.
For kjøretøyapplikasjoner er egenskapene som teller flytestyrke, overflatefinish, veggtykkelseskonsentrisitet og OD/ID-kontroll. Hver av dem påvirker et annet aspekt av ytelsen, fra utmattelsesliv til tetningsoppbevaring.
| Standard | Karakter | Typisk flytestyrke | Typisk bilbruk |
|---|---|---|---|
| EN 10305-2 | E235 | Minimum 235 MPa | Støtdemperkropper, lette strukturelle rør |
| EN 10305-2 | E355 | 355 MPa minimum | Drivaksler, sylinderrør, komponenter med høyere belastning |
| ASTM A513 Type 5 | 1010 / 1020 | Ca. 310–330 MPa etter tegning | Veltebøyler, lette rammer, transportbånd og rullekomponenter |
| ASTM A513 Type 5 | 1026 | Ca. 415–480 MPa etter tegning | Drivaksler, tunge sylinderrør, fjæringsdeler |
Roterende komponenter som propellaksler trenger god konsentrisitet og jevn veggtykkelse; ubalanse er et vibrasjonsproblem som viser seg ved motorveihastighet. Sylindre og støtdempere, derimot, lever og dør av finish med indre diameter. Tetninger i et kjøretøys støtdemper eller hydrauliske aktuator går direkte mot rørhullet, så en grov ID forårsaker slitasje, intern lekkasje og tidlige garantikrav. For ferdigslipte sylindre er H8- eller H9-toleranser og Ra 0,4 eller bedre overflatefinish vanlige krav, og et DOM-startrør bringer produsenten mye nærmere disse målene enn ERW noensinne ville gjort.
Hvis en tegning er skrevet til den europeiske EN 10305-2-spesifikasjonen, er det aktuelle materialet kaldtrukket sveiset stålrør i henhold til EN 10305-2 E235/E355 . Den samme produktklassen fungerer også som basisrør for mange finslipte sylinderprogrammer.
 Kaldttrukket sveiset stålrør (CDW) En10305-2 klasse E235 E355 E460, leverandører - J Suao er Kina-leverandør av kaldtrukne sveisede stålrør (CDW) En10305-2 klasse E235 E355 E460, tilpassede kaldtrukne sveisede stålrør (CDW) E... Se produkt →
Bilbruk av DOM-rør er bredere enn de fleste kjøpere antar. Det vises ikke bare på åpenbare steder som drivaksler, men også i fjæring, aktuatorer og strukturelle komponenter der det kreves et rundt, presist rør med høy styrke.
Propellaksler, mellomaksler og rattstammer kjører alle på DOM-rør. Den høye flytegrensen tillater tynnere vegger, reduserer drivlinjevekten, mens den glatte og konsentriske boringen holder balanseanstrengelsen lav. Karakterer som SAE 1026 og E355 er vanlige fordi de tilbyr et gunstig styrke-til-vekt-forhold etter kaldtrekking. For en personbils propellaksel er den typiske spesifikasjonen en kaldtrukket 1026-kvalitet; presisjonsrør for drivaksel til ASTM A513/A519 i 1026, 1020 og 1015 dekker de fleste av disse programmene, med den rettheten og konsentrisiteten som balanselinjer krever.
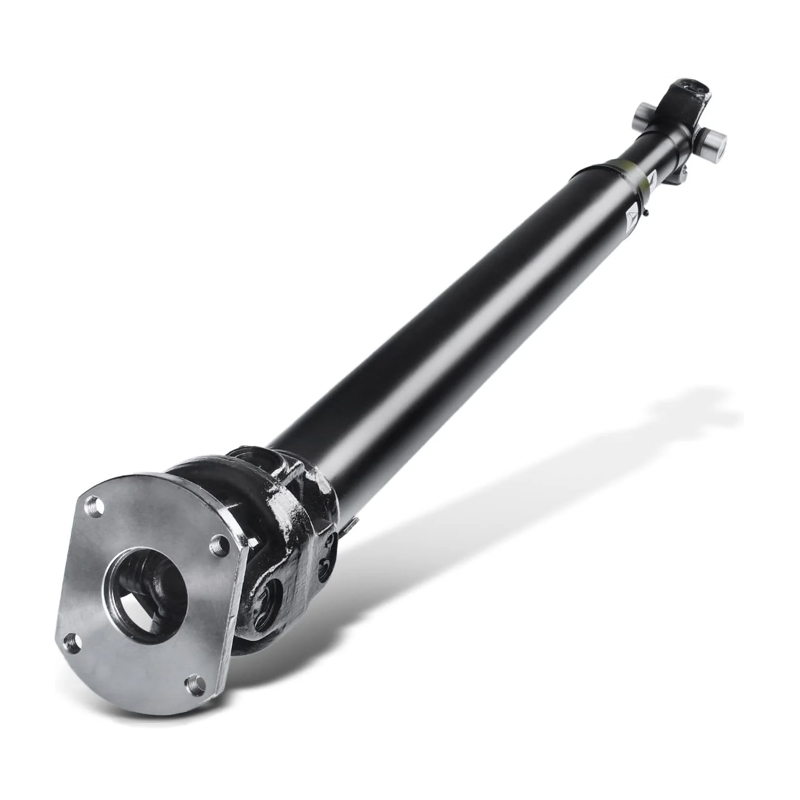 ASTM A513/A519 presisjonsrør for drivaksel – 1026, 1020, 1015, 4130 (7 x 0,120 Suao er Kina-leverandør av ASTM A513/A519 Precision Drive Shaft Tubing – 1026, 1020, 1015, 4130 (7 x 0,120 tommer & 2–8,625 tommer), Cust... Se produkt →
Arbeidsrøret til en bilstøtdemper er i hovedsak en tynnvegget sylinder. ID-toleransen kontrollerer stempel-til-boring-klaringen, og overflatekvaliteten kontrollerer tetningens levetid. Det er her DOMs glatte boring er en ekte ingeniørmessig fordel, ikke bare en bekvemmelighet. En typisk spesifikasjon er EN 10305-2 E235-N, og vår EN 10305-2 E235-N kaldtrukket støtdemperrør er produsert spesielt for denne oppgaven. Ingeniører som sammenligner materialalternativer for denne applikasjonen vil finne en detaljert veiledning for valg av støtdemperrør nyttig, spesielt når du vurderer alternativer i stål, rustfritt stål og aluminium.
 Hydraulisk støtdemperrør – EN 10305-2 E235 N, kaldtrukket sveiset presisjon S Suao er Kina-leverandør av hydraulisk støtdemperrør – EN 10305-2 E235 N, kaldtrukket sveiset presisjonsstålrør Ø40 x 2 mm, tilpasset Hy... Se produkt →
Bilaktuatorer er overalt når du begynner å lete: elektriske bakluker, kabrioletopper, luftfjærende nivelleringssylindre, lastebilførerhustiltsystemer og tilhengerløfteaksler bruker små hydrauliske sylindre. Tønnen til hver sylinder er et DOM-rør, ofte finslipt til H8 etter tegning. Kvaliteten på den indre overflaten er kritisk fordi en aktuator som lekker internt svikter gradvis og stille, noe som gjør det vanskelig å oppdage før en relatert komponent svikter. Av samme grunn er stempelstenger som brukes i disse aktuatorene normalt hardforkrommet og induksjonsherdet i stedet for brukt i råtrukket tilstand.
Ikke alle runde stålrør er like, og forskjellene er ikke akademiske. Å velge feil produkttype viser seg i vibrasjoner, lekkende tetninger og sveisefeil. De praktiske forskjellene er:
Kort sagt, DOM gir mesteparten av fordelen med sømløs til en brøkdel av prisen. For en praktisk titt på hvor linjene er trukket, vår sammenligning av ERW-, DOM- og CDS-rør går gjennom de målbare avveiningene i styrke, toleranse og pris.
Et materialsertifikat alene er ikke nok når røret skal inn i et kjøretøy. OEM-kjøpere, tier-one-leverandører og deres kvalitetsingeniører bør verifisere minst følgende før de godkjenner en DOM-kilde:
En leverandør med egen kaldtrekking, kvalitetskontroll og sekundærbearbeiding er å foretrekke fremfor et handelshus. Evnen til å kutte, avfase, rette og påføre overflatebehandling under ett tak reduserer håndteringsskader, forkorter ledetider og tydeliggjør kvalitetsansvaret. Dette betyr mer i bilindustrien enn i noen annen industri fordi hvert avvik, uansett hvor lite det er, har et delenummer knyttet til seg.
Den praktiske regelen for bilkjøpere er: kvalifiser materialet, kvalifiser deretter leverandøren. Start med DOM, sammenlign det med lasttilfellet og produksjonsprosessen, og gå til E355 eller 1026 når applikasjonen krever høyere styrke. Flytt til sømløs bare når designet virkelig krever fravær av en sveisesøm. I de fleste kjøretøyprogrammer vil DOM-rør bestå den tekniske vurderingen, og den største risikoen vil ikke være selve stålet, men påliteligheten til leverandøren bak.
Arbeid med en produsent som kan levere hele utvalget av kaldtrukne sveisede rør, fra tynnveggede støtdemperkropper til tunge sylinderløp, og som kan støtte dem med inspeksjonsdata, standarder og en repeterbar prosess. Den kombinasjonen er det som gjør et rør til en pålitelig bilkomponent.

DIN 2394 ST37.2 Heavy Duty transportørrullerør – Ø89 x 3 mm for gruvedrift og...

Våre maskinerte stålkonstruksjonsenheter er presisjonskonstruert for stål- og...

Våre smidde og maskinerte arbeidsvalser er konstruert for høyytelses valsever...

Våre lagerhus i støpt stål av høy kvalitet er designet for ekstreme belastnin...

Våre spesialfabrikerte rør tilbyr presisjons bøyde, sveisede og formede rør s...

Våre pneumatiske sylinderrør i rustfritt stål er presisjonsprodusert av 304 e...


