

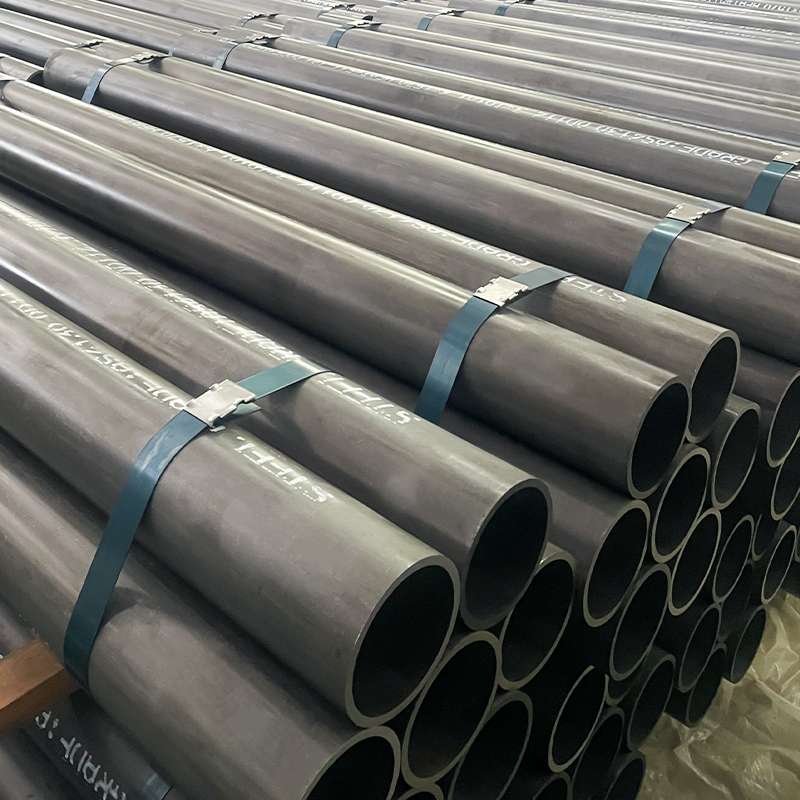
EN 10305-2 presisjonssveiset drivakselrør – E355, E235, E420, E275 (Ø60 x 3,5 mm og 50–219 mm)
EN 10305-2 presisjonssveiset drivakselrør – E355, E235, E420, E275 (Ø60 x 3,5...

Hvis du kjøper mekaniske eller hydrauliske rør for å leve, har du hørt dette spørsmålet mer enn én gang: er DOM-rør det samme som sømløse rør, og betyr egentlig forskjellen noe? Det korte svaret er at dette er to forskjellige produkter laget av to forskjellige ruter, og gapet mellom dem viser seg i toleranser, trykkevne, bearbeidbarhet og pris. Vi kaldtrekker begge typene hver dag, og vårt ærlige svar er at ingen av dem vinner direkte. Det som betyr noe er hvilken som passer til delen du bygger.
DOM står for Drawn Over Mandrel, som beskriver etterbehandlingsoperasjonen i stedet for utgangsmaterialet. Prosessen begynner med flatt kaldvalset stålbånd, spaltet i bredden, formet til en rund og sveiset i lengderetningen. Den utvendige sveiseflaten trimmes, og røret går deretter til trekkbenken: det trekkes gjennom en karbiddyse som reduserer den ytre diameteren mens en herdet dor inne i boringen kontrollerer den indre diameteren samtidig.
Fordi veggen klemmes mellom to stive verktøy samtidig, er resultatet et rør med uvanlig jevn veggtykkelse, en rett boring og utmerket konsentrisitet. Sveisesømmen fjernes ikke. Den komprimeres og trekkes til den er nesten usynlig for øyet, men den er fortsatt til stede og kan lokaliseres med en virvelstrømtest eller en syreetsing. En riktig sveiset og riktig trukket søm er nøyaktig grunnen til at DOM-røret holder i hydraulisk drift i millioner av sykluser. Vanlige spesifikasjoner inkluderer EN 10305-2 i E235 og E355, ASTM A513 og DIN 2393-serien, med tynnveggede versjoner med stor diameter tilgjengelig for større sylinderarbeid.
 Kaldttrukket sveiset stålrør (CDW) En10305-2 klasse E235 E355 E460 Presisjon kaldtrukne sveisede stålrør (CDW) – EN 10305-2 E235 E355 høytoleranse stålrør for hydraulisk, bilmekanisk teknikk Suao metallproduksjon... Se produkt →
Sømløse rør starter som en solid rundstang av stål. Billetten varmes opp, gjennombores for å lage et hult skall, deretter varmvalsedes eller ekstruderes og til slutt kaldtrekkes til størrelse, vanligvis over en dor eller en plugg. Fra det første piercingstrinnet til det siste trekket er det ingen sveis noe sted langs rørets lengde.
Det eneste faktum driver alt annet. Ingen sveis betyr ingen varmepåvirket sone, ingen søm å inspisere, og en vegg som oppfører seg likt i alle retninger. For høytrykkskretser, høysyklus tretthetsbelastning og korrosiv service, foretrekker ingeniører ofte den homogene veggen til et kaldtrukket sømløst produkt. Spesifikasjonene som oftest oppgis er ASTM A519 og EN 10305-1, og rustfrie kvaliteter som ASTM A269 følger samme logikk.
Avveiningene er reelle. Piercing etterlater i seg selv mer eksentrisitet i veggen enn båndforming gjør, slik at boringen kan sitte litt utenfor midten i forhold til den ytre diameteren. Tynne vegger og svært store diametre er vanskeligere å få tak i, minimumsbestillingsmengder er mindre fleksible, og både pris og ledetid er vanligvis høyere enn en tilsvarende DOM-størrelse. Når en tegning krever tunge vegger og aggressiv maskinering, er den premien ofte verdt å betale.
 Kaldtrukne sømløse stålrør (CDS) DIN 2393 ASTM A519 klasse ST37-2 ST52.3 Kaldtrukne sømløse stålrør (CDS) - DIN 2393 ASTM A519 (kvaliteter ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Se produkt →
Tabellen nedenfor samler forskjellene som betyr mest under tilbudsgivning og prosessplanlegging. Bruk det som et utgangspunkt, og bekreft deretter de nøyaktige toleransene applikasjonen din trenger.
| Attributt | DOM rør | Sømløs rør |
|---|---|---|
| Utgangsmateriale | Kaldvalset bånd, sveiset inn i rør | Solid emne, gjennomhullet |
| Sveisesøm | Tilstede, tegnet nesten flush | Ingen |
| Ensartet veggtykkelse | Utmerket, satt av stripmåler | Bra, mer eksentrisitet fra piercing |
| Konsentrisitet | Veldig stramt etter tegning | Bra, historisk løsere |
| Typiske standarder | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Høytrykks- og tretthetsplikt | Pålitelig når sømmen er god og testet | Foretrukket, homogen vegg |
| Relativ kostnad | Generelt lavere | Generelt høyere |
| Ledetid og størrelsesområde | Kortere; bredt utvalg inkludert tynnvegg | Lengre; færre alternativer ved stor OD |
| Best passende applikasjoner | Sylinderrør, slipte rør, støtdempere, drivaksler, transportørruller | Høytrykksledninger, varmevekslere, borerør, maskinerte deler med tunge vegger |
Veggvariasjoner er den viktigste årsaken til skrap ved honing og skjæring. Et DOM-rør dannet av kontrollert stripemåler kommer vanligvis inn i honemaskinen med en vegg som bare varierer litt, slik at massefjerningen forblir konsekvent og den ferdige boringen rydder opp i færre omganger. Et sømløst rør med mer eksentrisitet kan trenge ekstra massefjerning, noe som legger til syklustid og kan presse boringen utenfor det nødvendige H8-toleransebåndet.
Innenlandske og importerte DOM-rør bøyes, hakkes og slipes rutinemessig. Den opptrukne sømmen oppfører seg godt i disse operasjonene, men den må være kvalifisert for tretthetskritisk plikt. Sømløst rør fjerner den variablen helt. Hvis delen din sykler med høyt trykk eller ser reverserende belastninger, er fraværet av en søm verdt den ekstra kostnaden. Kjøpere som ønsker et bredere syn på hvordan sveiseruter endrer ytelsen kan lese vår oppsummering av ERW vs DOM vs CDS-rør før du låser inn en spesifikasjon.
Begge familier maskinerer rent når riktig karakter og hardhet er valgt. DOM kommer vanligvis med en jevnere som tegnet overflate på både OD og ID, noe som forkorter poleringstiden. Sømløs har en tendens til å kjøre litt hardere i de tunge veggstørrelsene, noe som kan forlenge verktøyets levetid eller forkorte den avhengig av hastigheter og matinger. Snakk med leverandøren din om leveringstilstanden: glødet, normalisert eller som tegnet utgjør en større forskjell enn de fleste forventer.
Strip er billigere enn et gjennomhullet emne og bruker mindre materiale for samme ferdige størrelse, så DOM lander normalt til en lavere kilopris. Denne fordelen vokser i tynnveggede og store størrelser, der sveising og tegning ganske enkelt er en mer effektiv rute enn å stikke hull på en tung barre og redusere den.
For et enkelt hydraulisk sylinderprogram er kostnadsforskjellen sjelden den avgjørende faktoren. For en rulle- eller støtdemperlinje med høyt volum er det ofte det.
Det meste av hydraulisk og pneumatisk sylinderarbeid passer naturlig for DOM, fordi konsentrisitet og en ren boring betyr mer enn den teoretiske fordelen med en sømfri vegg. EN 10305-2 E355 og ASTM A513 karakterer dominerer denne plassen, og de finsliper til en speilfinish pålitelig. Strekk deg etter sømløs når arbeidstrykket er ekstremt, når delen er sveiset inn i en manifold uten rom for tvil om sømmen, eller når veggen er tung nok til at en sveiset rute blir uøkonomisk.
Ett praktisk poeng: valget av rørkvalitet betyr mindre enn finishen du spesifiserer. For stang- og sylinderservice er H8 boringstoleranse med Ra0,4 ruhet et vanlig krav, og det bør heller skrives på tegningen enn antas. Vi leverer slipt og SRB sylinderrør i både DOM og sømløse grunnmaterialer slik at kundene kan handle kostnad mot ytelse uten å bytte leverandør.
 Hydraulisk sylinderrør – kaldtrukket sveiset stål EN 10305-2, E355, for honing og SRB Våre hydrauliske sylinderrør (CDW) er produsert i henhold til EN 10305-2 E355, ved bruk av høykvalitets sveisede stålrør som er ytterligere kaldtrukket for å forbedre nøyaktigheten, su... Se produkt →
Noen få myter dukker opp i nesten alle tekniske diskusjoner, og å rydde opp tidlig sparer mye omarbeid:
Det riktige svaret på DOM versus sømløst spørsmål kommer nesten aldri fra en katalog. Det kommer fra å matche produksjonsruten til lastekassen, etterbehandlingstrinnet og volumet du har tenkt å kjøpe. Send oss din tegning med vegg, toleranse, karakter og overflatefinish, så vil vi fortelle deg tydelig hvilken rute som gir deg den beste delen til den bedre prisen, og hvorfor.

EN 10305-2 presisjonssveiset drivakselrør – E355, E235, E420, E275 (Ø60 x 3,5...

ASTM A513/A519 presisjonsrør for drivaksel – 1026, 1020, 1015, 4130 (7 x 0,12...

DIN 2394 ST37.2 Heavy Duty transportørrullerør – Ø89 x 3 mm for gruvedrift og...

Våre varmevekslerrør i karbonstål er designet for bruk i varmeoverføringsappl...

Våre varmevekslerrør i karbonstål er designet for bruk i varmeoverføringsappl...

Våre varmevekslerrør i rustfritt stål er konstruert for bruksområder som krev...


