

Spesialformede stålrør – tilpassede profilerte rør, kaldformede / varmvalsede, EN 10296-2, for konstruksjons- og bilbruk
Våre spesialformede stålrør er designet for applikasjoner som krever tilpasse...

Et kaldtrukket stålrør etterlater linjen med en lys, ren overflate, og det er nettopp i det øyeblikket den blir sårbar. Bart stål har ikke noe forsvar mot fuktig luft, beholderkondens, fingeravtrykk eller kloridstøv, og et presisjonsrør som har gått seks uker til sjøs kan ankomme med en dis av overflaterust som ingen kunder ønsker å se på lossebrygga. Anti-korrosjon overflatebehandling er det praktiske svaret, men det er ikke et enkelt produkt. Det er en familie av prosesser, hver med sine egne formål, kostnader og nedstrømskonsekvenser.
Gjennom årene har vi belagt, fosfatert, oljet og forkrommet svært mange rørpartier, og vi har lært at det riktige valget avhenger langt mer av hva som skjer med røret etter at det forlater oss enn på selve belegget. Denne artikkelen beskriver hvordan vi tenker om problemet.
Korrosjon begynner sjelden i bruk. Det begynner i gapet mellom produksjon og montering, og det utløses vanligvis av tre ting: fuktighet, forurensning og tid. Et rør stablet i et lager med varierende temperatur samler opp kondens på overflaten hver dag. Å trekke smøremiddelrester, skjærevæske, håndtering av salter og svevestøv sitter alt på den overflaten og gir korrosjonscellen noe å jobbe med.
Kaldtrukne og kaldvalsede rør er mer utsatt enn varmvalset masse fordi overflaten er kjemisk aktiv og fri for mølleskala. Den samme rene overflaten som gjør en finslipt sylinderboring eller en speilbehandlet stang mulig fjerner også det tynne oksidlaget som ellers ville bremse angrepet. For hydrauliske og pneumatiske applikasjoner er konsekvensen ikke bare kosmetisk: en korrosjonsgrop på en indre diameter kan løfte en tetningsleppe, og en stempelstang med groper vil skade viskeren og glanden på kort tid.
Det er også verdt å si tydelig at et belegg ikke er en reparasjon. Hvis et rør allerede har groper, riper eller innebygd avleiring, vil ingen fosfatlag eller malingsfilm fikse det, og faktisk vil disse defektene vise seg gjennom belegget noen måneder senere som blemmer eller adhesjonsfeil.
Fosfatering konverterer ståloverflaten til et fint krystallinsk fosfatlag i stedet for å legge en film på toppen av det. Sinkfosfatering er det vanlige valget for karbonstålrør, med beleggvekter typisk i området 2 til 10 g/m² avhengig av om røret skal males, oljes eller brukes som tegningsbase. Laget er porøst i mikroskala, som er akkurat det som gjør det til et utmerket anker for primer, og det holder også rustforebyggende olje på plass langt bedre enn bart stål.
For konstruksjonsrør, fabrikkerte rammer og deler som skal males etter levering, er fosfatering ofte det mest kostnadseffektive alternativet vi kan tilby. Det fungerer godt med sveisede sammenstillinger, forutsatt at forbehandlingslinjen er riktig kontrollert.
 Fosfatert kaldtrukket presisjonsstålrør Fosfatbelagt kaldtrukket rør forbedrer korrosjonsbestandigheten og malingsvedheft, noe som gjør det til en kostnadseffektiv forbehandling for sveisede strukturelle rammer malt etter levering. Se produkt →
E-belegg, eller elektroforetisk avsetning, bruker et elektrisk felt for å drive ladede harpikspartikler inn på røret. Resultatet er en veldig jevn svart film, typisk rundt 15 til 25 mikron, som når inn i boringer og rundt kanter der spraymaling sliter. Katodiske epoksysystemer gir sterk salt-spray-ytelse og god mekanisk motstand, og prosessen er vannbasert, noe som blir stadig viktigere for kunder med miljørapporteringsplikt.
Vi anbefaler vanligvis e-coating der en tube er synlig i den ferdige maskinen, hvor den vil bli utsatt for utendørs eller nedvaskede forhold, eller der den indre overflaten trenger beskyttelse, men ikke må være fet. Avveiningene er at e-coat må strippes eller maskeres før sveising i noen sammenstillinger, og det gir en liten, men reell tykkelse som må vurderes ved tett toleransepasninger.
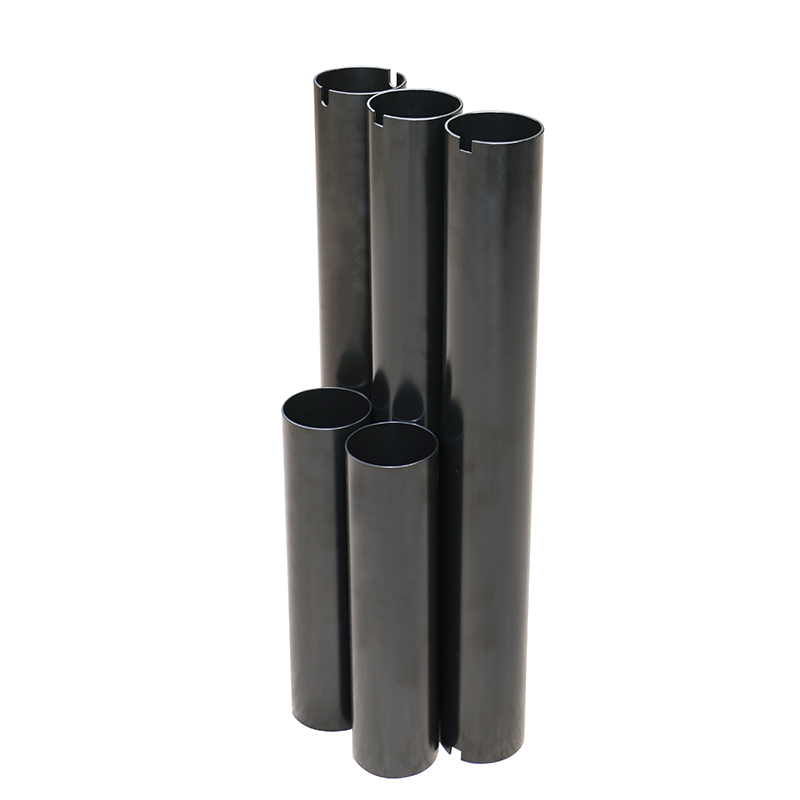 Svart E-belagt anti-korrosjon stålrør Svart elektrobelegg gir ensartet innvendig og utvendig dekning, som passer til synlige, utendørs eller nedvaskbare rør der en ikke-fettete beskyttende finish er nødvendig. Se produkt →
Rustforebyggende olje forblir arbeidshesten for rør som uansett vil bli maskinert, sveiset eller avfettet av kunden. En godt påført oljefilm håndterer korttidslagring og innlandstransport svært økonomisk, og den kan fjernes med en standard alkalisk vask. For lengre sjøfrakt anbefaler vi et tyngre konserveringsmiddel eller en dampfasehemmer kombinert med endestykker og tørr pakking.
Den største risikoen med olje er kompatibilitet. Et sterkt oljet rør kan forurense en kundes rengjøringsbad, forstyrre et påfølgende fosfateringstrinn andre steder, eller fange spåner i en boring. Lette, rene, godt drenerte filmer er nesten alltid bedre enn tykke.
For stempelstenger og sylinderboringer må korrosjonsbeskyttelse og slitestyrke løses sammen. Hardforkromning på 20 til 30 mikron, påført over et induksjonsherdet underlag og ferdigslipt etterpå, gir en lavfriksjonsoverflate som motstår både slitasje og angrep fra fuktighet og mildt aggressive medier. Pletteringskvaliteten avhenger sterkt av forbehandling, badkontroll og etterpletteringssliping, og av sprekketetthet: Et dårlig kontrollert kromlag kan være porøst nok til å la korrosjon starte ved underlaget.
 Hardforkrommet induksjonsherdet stempelstang Induksjonsherdet 45# eller 4130 stålstang med hardkrombelegg gir slitasje- og korrosjonsmotstand for hydrauliske og pneumatiske sylinderstenger. Se produkt →
Noen ganger er den mest pålitelige anti-korrosjonsbeslutningen å endre materialet i stedet for å belegge det. Kaldttrukket rustfritt rør i TP304 eller TP316L fjerner beleggspørsmålet helt for mat, medisinske og aggressive miljøapplikasjoner, og passivering gjenoppretter det passive laget etter mekanisk arbeid. Vi behandler rustfritt som et designvalg, ikke en beleggerstatning, og anbefaler det kun når plikten virkelig krever det.
Tabellen nedenfor oppsummerer hvordan disse behandlingene oppfører seg i praksis. Filmtallene er typiske områder, ikke absolutte grenser, fordi badkjemi, underlagstilstand og kundespesifikasjoner endrer resultatet.
| Behandling | Typisk film | Best passform | Poeng å se |
|---|---|---|---|
| Sinkfosfatering | 2-10 g/m² | Rør som skal males, strukturelle og sveisede deler | Trenger en ren, aktiv overflate; porøst lag krever olje eller maling |
| Elektroforetisk belegg | 15-25 µm | Synlige deler, boringer, utendørs og nedvaskingsplikt | Tykkelse påvirker anfall; nødvendig maskering før sveising |
| Rustforebyggende olje | 1-5 g/m² | Maskineringslager, kortlagring, innlandstransport | Begrenset fuktighetsbeskyttelse; problemer med fjerning og kompatibilitet |
| Hardkrombelegg | 20-30 µm | Stempelstenger, sylinderboringer, glidekontakt | Crack tetthet kontroll; diameterendring etter plettering og sliping |
| Passivert rustfritt | Passivt lag | Mat, medisinsk, kjemisk aggressive medier | Høyere materialkostnader; klorider krever fortsatt omsorg |
Det er her de fleste innkjøpsproblemene faktisk oppstår. Et rør som er vakkert belagt for langvarig lagring, men som er bestemt for en sveisecelle som ikke vil akseptere et sinkrikt lag, er en beleggsvikt uavhengig av hvor godt det presterte i et saltsprayskap. Vi stiller tre spørsmål før vi anbefaler noe:
For ferdige hydrauliske sylinderfat som leveres klar til montering, er for eksempel en tørr eller svært lett oljet boring ofte å foretrekke fremfor et tungt konserveringsmiddel, fordi samlebåndet vil rense delen uansett og en klebrig film fanger opp støv. For rør som skal fraktes i container til en fuktig destinasjon, betaler et tyngre system med endestykker og tørkemiddelpakker seg selv mange ganger.
Hver behandling vi tilbyr avhenger av trinnene før den. Avfetting må fjerne trekke- og skjæreoljer helt; beising eller mekanisk rengjøring må eksponere en jevn, aktiv ståloverflate; skylling må fjerne restsalter som ellers ville sitte under filmen. Vår prosesslinje kontrolleres på badkonsentrasjon, temperatur, oppholdstid og skyllevannskvalitet, og filmvekten eller beleggtykkelsen kontrolleres på prøvedeler fra hver kjøring.
Ingenting av dette kan skjule et defekt underlag, derfor inspiserer vi retthet, dimensjoner og overflatetilstand før maling fremfor etter. Et belegg påført over en ripe vil mislykkes ved den ripen, og det vil bli skylden på belegget.
For kjøpere er den praktiske kontrollen en skriftlig spesifikasjon: hvilken behandling, hvilken standard, hvilken filmvekt eller tykkelse, hvilken saltsprayvarighet hvis aktuelt, og hvordan delen skal pakkes. Vi er alltid glade for å hjelpe til med å utarbeide den spesifikasjonen, fordi en tydelig sparer begge sider for mye korrespondanse senere.
Anti-korrosjonsbehandling er en liten brøkdel av kostnadene for et presisjonsrør, og det beskytter hele verdien av delen. Er du usikker på hvilken rute som passer din søknad, send oss tegningen, materialkarakteren og en beskrivelse av miljøet, så forteller vi deg ærlig hvilket alternativ vi ville valgt og hvilket vi ville unngått.
Du kan nå vårt tekniske team gjennom kontaktside , og for en nærmere sammenligning av tre vanlige behandlinger kan du finne vårt notat om e-belegg versus fosfatering kontra olje nyttig som utgangspunkt.

Våre spesialformede stålrør er designet for applikasjoner som krever tilpasse...

Våre spesialfabrikerte rør tilbyr presisjons bøyde, sveisede og formede rør s...

Våre ASTM A519 hydrauliske sylinderrør er presisjonsprodusert ved bruk av kal...

Våre fosfaterte stålrør er behandlet med et fosfatbelegg for å gi

Våre hydrauliske rør er produsert av kaldtrukket sømløst stål (CDS) i samsvar...

Våre smidde og maskinerte arbeidsvalser er konstruert for høyytelses valsever...


